
Annonce – sponsoreret indhold.
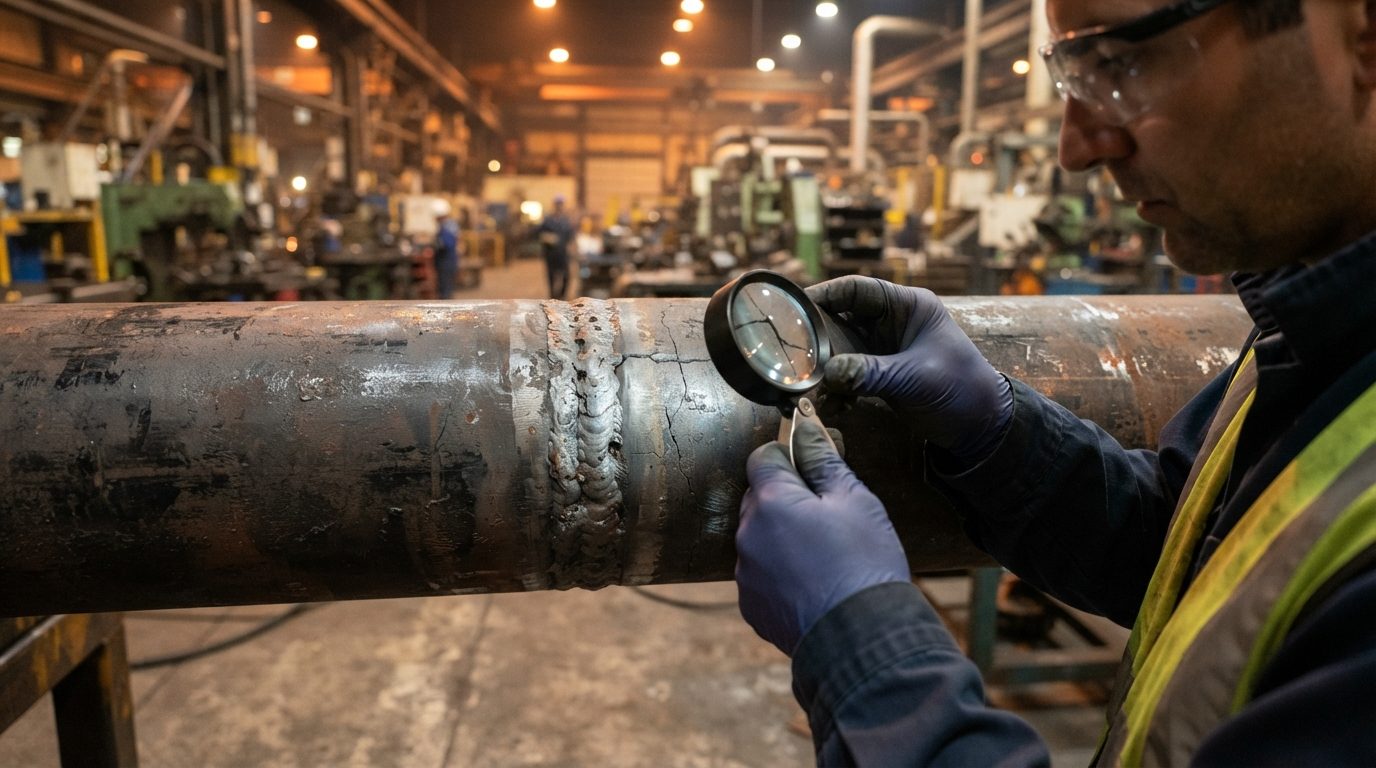
Svejsefejl i rørsystemer koster som regel langt mere end selve reparationen af den enkelte sømmen. Regningen består af stilstand, kassabelt produkt, ekstra kontrol, reklamationer og i værste fald sikkerhedsrisici for medarbejdere og omgivelser. En utæt eller svag svejsesøm er derfor sjældent kun et teknisk problem. Den er en driftsrisiko, som rammer bundlinjen, hver gang den slår igennem. Her får du overblik over, hvor omkostningerne gemmer sig, hvordan du vurderer din egen eksponering, og hvilke tiltag der reducerer risikoen.
Sådan opstår svejsefejl i rørsystemer i praksis
Fejl i svejsesømme har sjældent én enkelt årsag. De opstår typisk, når flere små afvigelser lægges oven på hinanden. De mest almindelige er:
- Dårlig forberedelse: rørender, der ikke er skåret plant eller afgratet, eller urenheder som olie og fugt i fugen.
- Ustabile procesparametre: strøm, hastighed og gasdækning, der varierer fra søm til søm, især ved manuel svejsning under tidspres.
- Utilstrækkelig gasbeskyttelse: hvis indersiden af røret ikke afskærmes ordentligt, kan svejsningen oxidere og miste sin korrosionsbestandighed. Det gælder især rustfrit stål.
- Dårlig adgang: svejsninger i trange installationer eller svære positioner, hvor svejseren ikke kan holde en jævn føring hele vejen rundt.
- Manglende dokumentation: ingen faste procedurer og ingen registrering af, hvordan hver søm er udført.
Problemet er, at mange fejl ikke ses udefra. En søm kan se pæn ud og alligevel have manglende gennemsmeltning eller porer, som først viser sig under tryk, ved temperaturudsving eller efter måneders drift. Derfor er det forebyggelsen, der afgør økonomien, og ikke kun efterkontrollen. Én løsning på det er præcisionssvejsning af rør med orbitale svejsemaskiner, hvor processen styres og gentages ens fra søm til søm i stedet for at afhænge af dagsformen i den enkelte svejsning.
Hvilke skjulte driftsomkostninger giver dårlig svejsekvalitet?
De synlige omkostninger er materialer og arbejdstimer til udbedring. De skjulte er ofte større og fordeler sig over flere budgetposter, så ingen enkelt afdeling oplever det samlede billede.
Nedetid og tabt produktionstid
Når en søm svigter, stopper linjen. Rørsystemet skal tømmes, trykaflastes og ofte rengøres, før nogen kan reparere. Efter reparationen skal systemet trykprøves og genstartes. Stilstanden varer derfor ofte længere end selve svejsearbejdet. I processer med faste leveringsaftaler kan et stop få følger langt ned i forsyningskæden.
Spild og kassabelt produkt
Lækager kan forurene produkt, forårsage tab af procesmedier eller gøre en hel batch ubrugelig. I fødevare-, medicinal- og kemiproduktion kan selv små urenheder eller partikler fra dårlige svejsninger betyde, at produktet skal kasseres.
Omarbejde og ekstra kontrol
Hvis svejsekvaliteten er ujævn, kompenserer virksomheden ofte med mere kontrol: flere test, mere visuel inspektion og flere gensvejsninger. Det binder kvalificerede medarbejdere og forsinker projekter. Kontrol kan finde fejl, men den fjerner ikke årsagen.
Reklamationer og tabt tillid
Leverer du rørsystemer, moduler eller anlæg til andre, ender fejlen som reklamation, garantiarbejde og eventuelt erstatningskrav. Udgiften til servicebesøg og ekstra projektledelse kommer oven i, og de kan være svære at gøre op i regnskabet. Det sværeste at måle er tabt tillid hos en kunde, der har oplevet en lækage.
Hvilke sikkerheds- og ansvarsrisici følger med svejsefejl?
Afhængigt af medie, tryk og temperatur kan en brist eller lækage være direkte farlig. Det gælder f.eks. damp, varm olie, gas, kemikalier eller trykluft. Udover personskader kan en hændelse give driftsstop, myndighedsopfølgning og interne undersøgelser, som optager ledelsen i lang tid.
Trykbærende udstyr og rørsystemer er omfattet af EU-regler, bl.a. trykudstyrsdirektivet (PED), og svejsning i kvalitetskritiske sammenhænge bygger ofte på standarder som DS/EN ISO 3834 for kvalitetskrav til smeltesvejsning samt kvalificering af svejsere og svejseprocedurer. Hvilke krav der gælder for netop dit anlæg, afhænger af anvendelsen. Kontakt derfor Arbejdstilsynet, Sikkerhedsstyrelsen, dit inspektionsorgan eller en uafhængig svejsefaglig rådgiver, hvis du er i tvivl. I fødevare- og lægemiddelproduktion kommer krav om hygiejnisk design og dokumentation oveni.
Ansvarsspørgsmålet er også vigtigt. Kan du ikke dokumentere, hvordan en svejsning er udført, står du svagere, hvis der opstår tvist med kunde, underleverandør eller forsikringsselskab.
Hvordan vurderer du, om din produktion er udsat?
Du behøver ikke en fuld svejseteknisk analyse for at få en første fornemmelse. Gennemgå disse spørgsmål ærligt sammen med drift, kvalitet og vedligehold:
- Hvor ofte har vi lækager eller utætheder ved svejsninger? Tæl både de store hændelser og de små, der “bare blev lappet”.
- Hvor stor del af svejsearbejdet gøres om? Hyppig gensvejsning er et tydeligt tegn på ustabil proces.
- Kan vi spore en given svejsning tilbage til svejser, parametre og materialepartier? Hvis ikke, kan du heller ikke lære af fejlene.
- Er vi afhængige af få nøglepersoner? Hvis kvaliteten falder, når en bestemt svejser er fraværende, er processen personafhængig.
- Hvad koster en times stilstand på den kritiske linje? Den pris afgør, hvor meget forebyggelse der kan betale sig.
- Hvor kritisk er mediet? Jo mere farligt, rent eller dyrt medie, desto større konsekvens har en enkelt fejl.
- Har vi svært ved at skaffe kvalificerede svejsere? Mangel på faglært arbejdskraft øger risikoen for kompromiser.
Svarer du “ja” eller “ved ikke” på flere af punkterne, er det et signal om, at svejseprocessen fortjener et nærmere kig. Lav gerne en simpel opgørelse over de seneste lækager: dato, placering, årsag, stilstandstid og samlet omkostning. Efter få registreringer ser du typisk mønstre, f.eks. at problemerne samler sig omkring bestemte dimensioner, materialer eller svejsepositioner.
Hvilke tiltag reducerer risikoen for svejsefejl fremadrettet?
Forebyggelse handler om at gøre resultatet mindre afhængigt af tilfældigheder. De mest effektive tiltag er:
- Standardiserede svejseprocedurer: beskrevne og kvalificerede procedurer for hver kombination af materiale, dimension og medie.
- Kvalificeret personale: svejsere med gyldige certificeringer, og løbende træning i de konkrete opgaver.
- Ens forberedelse: rene, plant skårne rørender, kontrolleret tilpasning og korrekt gasbeskyttelse som fast rutine.
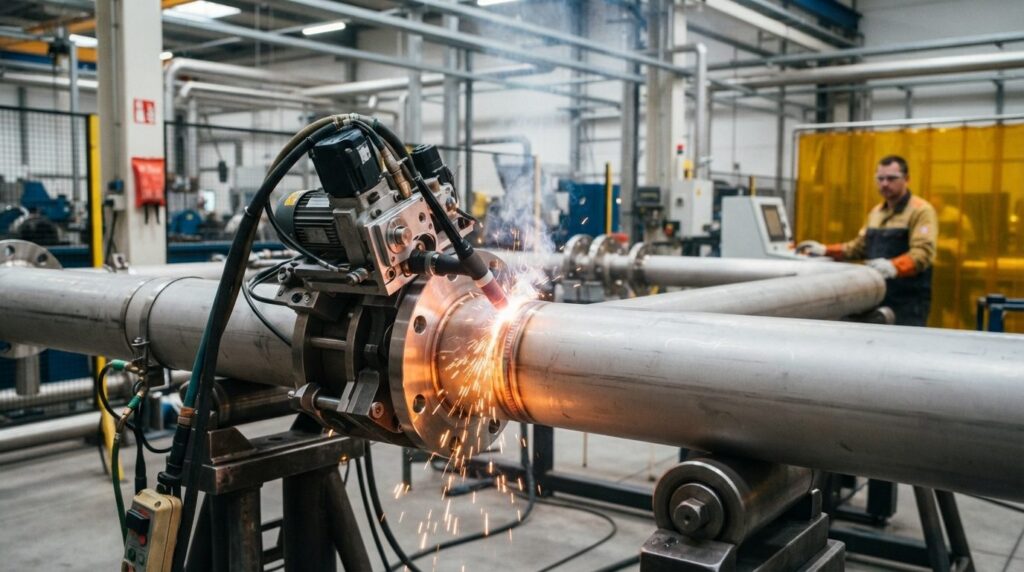
- Automatisering af gentagne svejsninger: orbitale svejsemaskiner holder parametrene konstante hele vejen rundt om røret og gør det muligt at gemme svejseprogrammer og dokumentere hver søm.
- Dokumentation og sporbarhed: registrering af parametre og kontrolresultater, så du kan finde årsagen, hvis noget går galt.
- Planlagt kontrol: visuel inspektion og relevant uddybende prøvning, tilpasset systemets kritikalitet og de gældende krav.
Automatisering er ikke et mål i sig selv. Orbital svejsning giver mest værdi, hvor der svejses mange ens rørsamlinger, hvor kravene til renhed og tæthed er høje, eller hvor dokumentation er nødvendig. Til enkeltstående reparationer og meget uregelmæssige geometrier kan manuel svejsning stadig være det rigtige valg.
Hvornår kan det betale sig at investere i bedre svejseprocesser?
Regnestykket er ligetil, men kræver ærlige tal. Sæt udgiften til en forbedret proces op mod, hvad fejl koster i dag: stilstand, gensvejsning, kasseret produkt, reklamationer og de timer, der går til ekstra kontrol. Husk at medregne risikoen ved de sjældne, men alvorlige hændelser, selv om de er svære at prissætte.
Typiske tegn på, at investeringen er værd at undersøge:
- Fejl går igen på de samme typer samlinger.
- Kvaliteten afhænger af, hvem der svejser.
- Kunder eller myndigheder stiller krav om dokumentation, du har svært ved at levere.
- Produktionen vokser, og manuel kapacitet bliver en flaskehals.
Start småt: gennemgå dine lækage- og reklamationsdata, udpeg de mest kritiske rørstrækninger, og bed en leverandør eller uafhængig svejsefaglig rådgiver om at vurdere, hvilke samlinger der har størst gevinst ved en mere styret proces. Bed om en konkret gennemgang af jeres egne opgaver frem for en generel produktpræsentation. Så får du et beslutningsgrundlag, der bygger på jeres virkelige omkostninger, og ikke på antagelser.